








Это различие важно при входном контроле. Поставщик может предоставить болты с правдоподобной маркировкой на головке и отчётом о механических испытаниях, который выглядит удовлетворительным. Если отчёт не может быть связан с поставленной производственной или испытательной партией через требуемые записи, он ещё не подтверждает соответствие именно этих болтов. Инспектору необходимо установить как то, что доказывает документация, так и то, на какую продукцию она распространяется.
Что на самом деле устанавливает ASTM F3125 Grade A325 Type 1
ASTM F3125/F3125M является сводной спецификацией на продукцию для нескольких марок высокопрочного конструкционного крепежа, которые ранее охватывались отдельными спецификациями ASTM, включая A325 и A490. Её опубликованная область применения охватывает химические, физические и механические требования к конструкционным болтам из закалённой и отпущенной стали и легированной стали.
Для Grade A325 три части обозначения служат разным целям:
- Grade A325 обозначает марку конструкционного болта и связанную с ней классификацию механической прочности.
- Type 1 обозначает категорию химического состава исходного материала.
- Heavy Hex обозначает тип болта, который отличается от сборки с контролем натяжения типа twist-off.
Эти термины не следует рассматривать как альтернативные названия одного и того же свойства.
Опубликованная область применения ASTM F3125/F3125M-26 включает болты с тяжёлой шестигранной головкой класса A325 номинальным диаметром от 1/2 до 1-1/2 in. Это утверждение об области применения продукта, а не полная таблица приёмочных размеров. Фактические размеры головки, конфигурацию резьбы, длину болта и размерные допуски необходимо оценивать по применимым размерным требованиям и спецификациям проекта.
Спецификация Research Council on Structural Connections (RCSC) 2025 года относит ASTM F3125 Grade A325 к группе Group 120, связанной с уровнем прочности на растяжение 120 ksi. Это обозначение описывает категорию прочности материала. Оно не является заданным моментом затяжки при монтаже, измеренным предварительным натяжением болта или несущей способностью строительного соединения. Последняя зависит от расчёта соединения, геометрии, монтажа и применимых строительных норм.
Тип 1 — это категория материала, а не единый рецепт стали
Болты типа 1 не ограничены одним химическим составом. Комментарий к RCSC 2025 указывает среди семейств материалов, используемых для конструкционных болтов типа 1, среднеуглеродистую сталь, углерод-борсодержащую сталь, легированную сталь и легированную сталь с добавкой бора.
Это также объясняет, почему тип 1 не следует путать с типом 3. Тип 3 — это категория атмосферостойкой стали, связанная с повышенной стойкостью к атмосферной коррозии и улучшенными характеристиками атмосферостойкости. Тип 1 не имеет такой же классификации материала. Ни одно из этих обозначений само по себе не устанавливает пригодность для конкретной среды, системы покрытия или проекта.
Если проект специально требует тип 1, это следует указать в заказе на закупку, а не полагаться на общее описание A325. Комментарий к RCSC 2025 указывает, что если тип болта не указан, производитель может иметь выбор между типом 1 и типом 3. Таким образом, пропущенное обозначение типа создаёт реальную неопределённость при закупке, а не просто различие в терминологии.
Поэтому вопрос о материале при входном контроле конкретнее, чем “Является ли этот болт болтом A325?”. Он состоит в том, соответствуют ли заказанный класс, тип материала и исполнение изделия фактической поставке и относится ли использованное для приёмки подтверждение к данной конфигурации.
Чтение маркировки на головке A325 без допущения о соответствии
Маркировка на головке — самый быстрый визуальный способ идентификации конструкционного болта, но она устанавливает лишь часть его идентичности.
Для примеров A325 с тяжёлой шестигранной головкой на рисунке C-2.1 из Спецификация RCSC 2025, на головке болта нанесена марка класса A325 вместе с идентификационным символом производителя. На иллюстрации тип 3 отличается тем, что марка класса A325 показана подчёркнутой; на иллюстрации типа 1 это подчёркивание отсутствует.
Это различие полезно при сверке полученных болтов с заказом при условии, что инспектор применяет требования к маркировке, действующие для указанного издания стандарта и конфигурации изделия. Также могут присутствовать дополнительные знаки маркировки, нанесённые изготовителем. Иллюстративный символ изготовителя, приведённый на рисунке в стандарте, не следует принимать за обозначение конкретного реального производителя.
Подумайте, что каждый знак маркировки сообщает инспектору.
Обозначение A325 указывает на предусмотренный класс прочности. Символ изготовителя помогает определить производителя. Расположение маркировки может помочь отличить тип 1 от типа 3 согласно применимым правилам идентификации. Однако ни один из этих знаков обычно не даёт инспектору полного химического анализа плавки материала или независимо проверяемого результата механических испытаний для данного конкретного болта.
Также не следует предполагать, что символ изготовителя обозначает уникальную производственную партию. Один и тот же изготовитель может выпускать разные партии, плавки, типоразмеры и покрытия. Эти различия должны устанавливаться по соответствующей идентификации упаковки, производственным записям и системе документации.
Например, если в заказе на закупку указан тип 1, а полученная маркировка похожа на пример типа 3, надлежащей реакцией будет проверить полную идентификацию на соответствие применимым требованиям и документации поставщика. Было бы небезопасно устранять расхождение, просто предполагая, что оба изделия относятся к A325 и, следовательно, эквивалентны для данного заказа.
И наоборот, незнакомый дополнительный знак или плохо читаемый символ сам по себе не является доказательством того, что болт поддельный или имеет механические дефекты. Он создаёт вопрос идентификации, требующий применения соответствующих правил маркировки и, при необходимости, уточнения у изготовителя.
Таким образом, удовлетворительная визуальная проверка устанавливает первоначальное соответствие между поставленным изделием и указанной продукцией. Приёмка по-прежнему зависит от остальных требований спецификации и документации.
При иллюстративной проверке обнаружено клеймо A325 на болте, в упаковке которого указан другой тип материала. Цвет поверхности не может разрешить это расхождение. Зафиксируйте знак изготовителя, полную информацию о классе/типе и идентификаторы поставки, затем получите соответствующие записи по продукции, прежде чем принимать решение о соответствии. Используйте терминологию маркировки болтов для первоначальной идентификации, а не как замену заказанной спецификации.
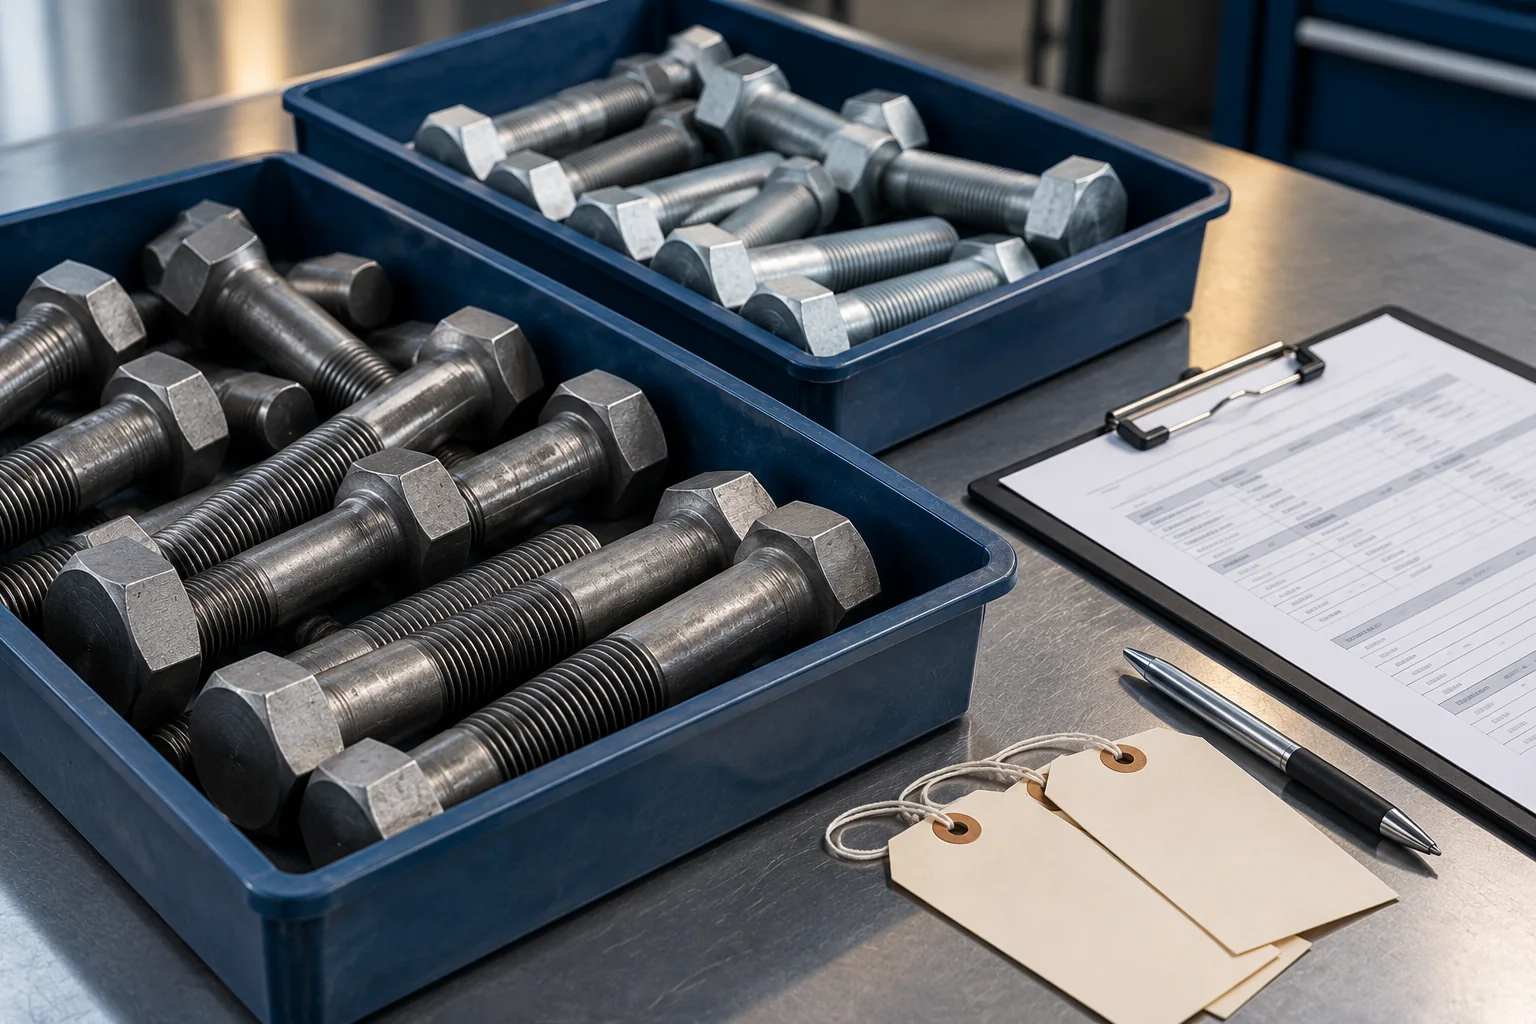
Что записи контроля могут доказать о поставленных болтах
Записи по инспекции ценны только тогда, когда понятны их содержание, область охвата и идентичность продукции. Сертификат соответствия, отчёт о химическом составе материала и отчёт о механических испытаниях готового болта не обязательно подтверждают одни и те же факты.
Запись о химическом составе материала относится к стали, представленной указанной плавкой или партией материала. Протокол механических испытаний готовой продукции относится к болтам, представленным соответствующими записями испытаний. Это связанные вопросы, но они не взаимозаменяемы: один лишь химический состав материала не подтверждает, что готовые болты соответствуют своим механическим требованиям после изготовления и термической обработки.
Сертификат соответствия поставщика может подтверждать, что поставленная продукция соответствует указанной спецификации. Такое заявление может быть полезным, но его доказательная ценность зависит от заявленной области действия, применимых договорных требований и любых подтверждающих записей. Название документа «MTR» или «сертификат испытаний» само по себе не устанавливает, какие испытания были проведены и на какую партию распространяются результаты.
| Доказательство или запись | Что они могут установить | Что оно не может установить само по себе |
|---|---|---|
| Идентификация головки болта и упаковки | Видимые признаки марки стали и производителя; ссылки на продукцию и партию на уровне упаковки, если они предоставлены | Фактический химический анализ или полное соответствие механическим требованиям |
| Запись о химическом составе материала | Заявленный состав указанной плавки или партии материала | Механические свойства готовых болтов или прямая связь с неидентифицированной поставкой |
| Протокол механических испытаний готовых болтов | Заявленные результаты испытаний для продукции и партии испытаний, указанных в протоколе | Соответствие по неотносящейся к делу или непрослеживаемой поставке |
| Сертификат соответствия поставщика | The supplier’s declared specification and product scope | Unreported measurements, test results or independent verification |
| Coating or matched-assembly records, where applicable | Evidence relevant to the specified finish or matching component configuration | A universal guarantee of installation performance or joint pretension |
These categories should be interpreted against the actual purchase terms. ASTM product requirements, customer inspection plans and applicable structural-joint specifications may impose different reporting and availability obligations. An EN 10204 3.1 certificate, for instance, should not be represented as a universal requirement for every ASTM A325 purchase without an applicable contractual or regulatory basis.
Mechanical test methods are not the same as test requirements
ASTM F606/F606M describes methods used to determine mechanical properties of fasteners. Its published scope includes methods relevant to hardness, proof loading and tensile testing, among other categories.
The availability of a method does not mean every A325 bolt must undergo every possible test. The applicable product specification, product configuration and governing edition determine which requirements and test conditions apply. The test report must then be assessed against those requirements.
This distinction becomes important when a supplier submits a report containing only one type of result. The inspector should not automatically reject the report for lacking every test described in F606, nor assume that the reported test is sufficient. The necessary question is which properties and results are required for the actual product and lot under the governing documents.
Exact chemical limits, size-dependent mechanical acceptance criteria, sampling frequency and retest rules should be taken from the applicable specification and approved inspection basis. A manufacturer’s general technical summary may assist interpretation, but it cannot replace those governing requirements.
Product reports and structural-joint inspection have different roles
RCSC 2025 addresses structural connections and the bolting components used in them. Its Section 2.9 requires test reports documenting conformity to applicable component and matched-assembly specifications to be available to the Engineer of Record and Inspector before assembly or erection of structural steel.
That requirement has a defined scope: it concerns work governed by the RCSC specification. It does not turn every unrelated bolt purchase into an RCSC project or establish an automatic requirement for one particular international certificate format.
Product conformity and installed-joint verification also remain separate. A compliant product report does not demonstrate that the bolt was installed to the required pretension. Similarly, successful installation verification does not replace missing evidence concerning the manufactured bolt’s applicable material and mechanical requirements.
A useful receiving review preserves both responsibilities instead of allowing one record to stand in for the other.
Как согласовать болты, упаковку и записи контроля
The receiving task is not simply to collect documents. It is to determine whether the documents describe the goods in front of the inspector and support the requirements against which those goods will be judged.
The comparison should proceed from the purchase order to the physical supply and then to the supporting records:
- Confirm the ordered specification, edition, grade, type, style, diameter, length and finish. Identify any project requirements affecting inspection or reporting.
- Inspect the delivered bolt markings and physical configuration. Record inconsistent, missing or unclear identification for verification under the applicable requirements.
- Compare package labels, delivery paperwork and supplier product references against the ordered items. Identify the production, heat or test-lot references actually used in the supplier’s documentation system, where relevant.
- Review each submitted report for its stated product, grade, size or configuration, lot or heat references, tests performed and results reported. Determine whether it supports the product and requirements being evaluated.
- Resolve discrepancies or missing evidence using the agreed receiving and technical-disposition process before relying on the documentation for acceptance.
This sequence prevents a subtle but significant mistake: treating a technically plausible report as evidence for a shipment merely because both mention the same grade.
Hypothetical example: correct-looking bolts, mismatched report
Assume an order specifies ASTM F3125 Grade A325 Type 1 heavy-hex bolts. The delivered bolt heads show plausible A325 and manufacturer identification, and the package paperwork identifies the shipment as production lot B.
The supplier provides a mechanical test report bearing the A325 designation, but that report identifies production lot A. No accompanying record explains a relationship between lots A and B or otherwise establishes that the reported tests apply to the delivered goods.
Nothing in this hypothetical situation proves that lot B failed a tensile test or was manufactured from the wrong steel. The problem is narrower: the available mechanical test report cannot yet be attributed to the delivered lot using the evidence provided.
The appropriate action is to request the correct report or documentary clarification of the lot relationship, then apply the project’s receiving procedure. A generic statement that both lots are A325 is not a substitute for the required evidence linkage.
The same reasoning applies in the opposite direction. An apparently complete report does not resolve an unexplained discrepancy between the physical grade or type identification and the purchase order. Both the product identity and the evidence relationship need to be credible.
Where coating is involved, the receiving review may also need to address the specified finish and matching bolt, nut and washer assembly. Under applicable RCSC provisions, coating and lubrication can affect assembly verification. Those issues should be checked as part of the ordered configuration rather than assuming that any components with matching nominal thread sizes form an approved assembly.
In a hypothetical delivery, the report contains acceptable-looking mechanical results but cannot be related to the finished-bolt lot on the label. The unresolved item is the evidence relationship, not a demonstrated failed test. Segregate the delivery, reconcile the heat, treatment and finished-lot records and obtain the required correction before release.
Что указать перед заказом болтов A325 Type 1
The easiest time to prevent an inspection-record dispute is before the purchase order is issued.
A request that simply says “A325 bolts” leaves several important questions unanswered. The supplier may not know whether the buyer requires Type 1 specifically, which edition governs, whether the heavy-hex style is intended, which finish is acceptable or what documentation must accompany the order.
An effective RFQ identifies the applicable ASTM F3125/F3125M edition, Grade A325, Type 1 and Heavy Hex style. It also states nominal diameter, length, required thread or dimensional details where relevant, quantity and finish. Where the purchase includes nuts, washers or coated matched assemblies, their applicable specifications and configuration should be addressed separately.
Documentation should be described with similar precision. Instead of asking only for “all certificates,” the buyer can identify the required product-conformity documentation, material and mechanical-test evidence, traceability information, coating or assembly records where applicable, and the point at which those records must be available.
For a project governed by RCSC 2025, the reporting plan also needs to respect the specification’s requirement for applicable test reports to be available to the Engineer of Record and Inspector before structural-steel assembly or erection.
Any request for additional testing, third-party inspection or a specific certificate format should be established in the purchase terms rather than assumed to be inherent in the A325 designation.
Before placing an order, send the prospective supplier the complete bolt specification and documentation requirements and request confirmation of the proposed product configuration and available records. A supplier’s ability to quote a nominal grade is not, by itself, evidence of conformity for a future manufacturing lot.
The practical acceptance question remains the same from ordering through receiving: do the supplied bolts, their identification and their supporting records correspond to the same specified product under the requirements that govern the project?
Часто задаваемые вопросы
Означает ли тип 1 одну конкретную марку стали?
Нет. Это классификация материала согласно применимой спецификации на продукцию. Проверьте допустимый химический состав и другие требования в действующей редакции.
Является ли клеймо A325 доказательством соответствия типу 1?
Нет. Проверьте все требуемые идентификационные данные и сравните фактическое изделие и записи с заказанными типом, маркой и конфигурацией.
Может ли отчёт о сырьевой стали заменить записи о приёмочном контроле готовых болтов?
Не автоматически. Установите, какие требования к готовой продукции должны быть подтверждены и соответствуют ли предоставленные записи поставленной партии.



