Auch elektrolytisch verzinkter Zink ist nicht automatisch für Schrauben der Festigkeitsklasse 8 ungeeignet. Ob er festgelegt werden kann, hängt von den geltenden Beschichtungsanforderungen, der Anfälligkeit des Verbindungselements für Wasserstoffversprödung, dokumentierten Prozesskontrollen und den zur Abnahme verfügbaren Nachweisen ab.
Die praktische Entscheidung ist daher nicht einfach Verzinkung gegenüber Zinklamellenbeschichtung. Entscheidend ist, ob der gesamte Beschichtungsprozess eine korrosionsgeschützte Schraube ergibt, die die geforderten mechanischen Eigenschaften beibehält, zu ihren Gegenstücken passt und sich bei Montage und Einsatz wie vorgesehen verhält.
Hierbei ist, Güteklasse 8 bedeutet SAE J429 Grade 8 inch-series fasteners. It does not mean metric property class 8.8, and its coating requirements should not be inferred from ASTM F3125 structural bolt grades. SAE J429 establishes material and mechanical requirements for its covered fasteners; specifying Grade 8 alone does not define or approve a protective coating.
Zinkelektrolytisch vs. Zinklammerung: Was ändert sich tatsächlich?
Der grundlegende Unterschied liegt darin, wie die zinkhaltige Beschichtung auf dem Stahl abgeschieden wird.
Galvanisch verzinkt verwendet ein elektrochemisches Verfahren, um Zink auf dem Verbindungselement abzuscheiden. Je nach spezifizierter Oberfläche kann das Gesamtsystem auch eine Konversionsbehandlung, Passivierung oder einen Sealer umfassen. Reinigung und Oberflächenvorbereitung sind Teil des Prozesses und keine optionalen Details, die bei der Bewertung der Wasserstoffversprödung ignoriert werden können.
Zinklamellenbeschichtungen sind nicht elektrolytisch aufgebrachte Systeme, die Zinklamellen enthalten, häufig in Kombination mit weiteren Komponenten, in einer Beschichtungsmatrix. Je nach qualifiziertem Verfahren kann die Applikation durch Tauchschleudern oder Spritzen erfolgen, gefolgt von einer Aushärtung. Zusätzliche Deckbeschichtungen können festgelegte Reibeigenschaften oder andere Leistungsmerkmale bereitstellen.
Da die Abscheidung nicht auf einer elektrolytischen Plattierungsreaktion beruht, vermeidet Zinklamelle diesen speziellen Wasserstoffentstehungsweg. Ein Lieferant kann jedoch vor der Beschichtung weiterhin eine chemische Vorbehandlung einsetzen. Eine nicht elektrolytische Oberfläche belegt daher nicht, dass jeder vorherige Vorgang frei von wasserstoffbedingtem Risiko war.
| Vergleichspunkt | Galvanisch verzinkt | Nicht elektrolytische Zinklamelle |
|---|---|---|
| Abscheidung | Zink elektrochemisch abgeschieden | Zinkhaltiges Lamellensystem ohne Elektrolyse aufgebracht |
| Wasserstoffbedingte Bedenken | Relevante Reinigungs- und Galvanikprozesse können Wasserstoff einbringen | Kein elektrolytischer Abscheideschritt, jedoch sind Vorbehandlung und anschließende Exposition weiterhin zu bewerten |
| Korrosionsschutz | Abhängig von Beschichtungsspezifikation, Schichtdicke, ergänzenden Behandlungen und Umgebung | Abhängig vom vollständigen Zinklamellensystem, der Applikationsqualität, der Deckbeschichtung und der Umgebung |
| Thermische Verfahren | Kann gegebenenfalls eine Wasserstoffentspannungsbehandlung umfassen | Umfasst Härtungsbedingungen, die mit dem Werkstoff des Verbindungselements kompatibel sein müssen |
| Montageverhalten | Oberflächenbeschaffenheit sowie etwaige Versiegelung oder Schmierstoff können Gewindepassung und Reibung beeinflussen | Schichtaufbau und reibungsregulierende Deckbeschichtungen können Gewindepassung und Anziehverhalten beeinflussen |
| Annahme | Erfordert die zutreffenden Produkt- und Galvanikbeschichtungsanforderungen | Erfordert die zutreffenden Produkt- und Zinklamellensystem-Anforderungen |
Diese Vergleiche zeigen, was technisch geprüft werden muss; sie sind keine allgemeingültige Rangfolge der Beschichtungsleistung.
Beschichtungsnormen sind keine austauschbaren Zulassungen
ASTM F1941/F1941M behandelt galvanisch abgeschiedene Überzüge für mechanische Verbindungselemente. ISO 4042 ist eine weitere Spezifikation für galvanische Beschichtungen von Verbindungselementen, mit einer veröffentlichten Änderung zu ihrer Ausgabe von 2022 im Jahr 2026.
Nicht-elektrolytisch aufgebrachte Zinklamellensysteme werden durch Spezifikationen wie ASTM F3393 und ISO 10683. abgedeckt. Deren Anwendungsbereich, Klassifizierungen und Abnahmedetails müssen gegen das tatsächliche Produkt und die maßgebliche Ausgabe geprüft werden.
Die Nennung einer dieser Normen in einer Bestellung begründet nicht automatisch die Konformität mit den anderen. Ebenso wenig belegt eine Beschichtungsnorm-Bezeichnung, dass eine einzelne Schraube der SAE-Güteklasse 8 alle relevanten mechanischen, dimensionalen oder Wasserstoffversprödungs-Anforderungen erfüllt.
Für die Beschaffung lautet die entscheidende Frage: Welches vollständige Beschichtungssystem wird nach welcher Spezifikation und welchem zugelassenen Verfahren geliefert? Eine Oberfläche, die nur als "Silberzink" oder "Zinklamelle" beschrieben wird, reicht zur Beantwortung dieser Frage nicht aus.
Wo das Risiko der Wasserstoffversprödung in den Beschichtungsprozess eintritt
Wasserstoffversprödung ist besonders wichtig, wenn bei einem Verbindungselement aus hochfestem Stahl Materialanfälligkeit, verfügbarer Wasserstoff und Zugspannung zusammenkommen.
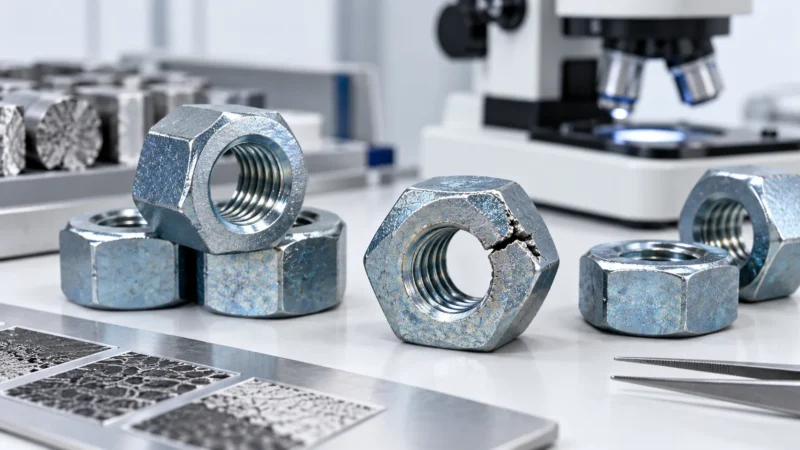
Während der Fertigung eingebrachter Wasserstoff kann nach der Belastung der Schraube zum Bruch beitragen. Der Ausfall kann verzögert auftreten, statt während der Beschichtung, Handhabung oder Erstmontage zu erfolgen.
Dadurch unterscheidet sich die Wasserstoffversprödung von einem offensichtlichen Beschichtungsfehler. Ein galvanisierter Bolzen kann maßlich einwandfrei erscheinen und keine sichtbaren Oberflächenschäden aufweisen, während ein relevantes Prozessrisiko ungeklärt bleibt.
Warum Werkstoffzustand und Spannung entscheidend sind
Nicht jedes Verbindungselement aus Stahl reagiert gleich auf Wasserstoffeinwirkung.
Festigkeitsniveau, Härte, Wärmebehandlung und Mikrostruktur beeinflussen die Anfälligkeit. Auch der relevante Spannungszustand ist entscheidend: Eine montierte Schraube kann durch das Anziehen und zusätzliche Betriebslasten auf Zug beansprucht werden, während Fertigungsvorgänge Eigenspannungen hinterlassen können.
Wasserstoff kann in anfälligen Stahl diffundieren und an Mechanismen mitwirken, die den Widerstand gegen Rissbildung unter bestimmten Spannungsbedingungen verringern. Ob ein Spannungsbruch (verzögerter Bruch) auftritt, hängt vom Zusammenspiel dieser Faktoren ab und nicht allein von der Bezeichnung der Beschichtung.
Die Kennzeichnung Grade 8 ist somit ein wichtiger Ausgangspunkt zur Materialidentifikation, ersetzt jedoch nicht den tatsächlichen Materialzustand und die Qualifizierung des Beschichtungsprozesses.
Ein Lieferant kann die Eignung nicht allein dadurch belegen, dass die Schraube SAE J429 entspricht oder dass die Beschichtung bei anderen Festigkeitsklassen von Verbindungselementen erfolgreich eingesetzt wurde.
Interner Wasserstoff und betriebsbedingter Wasserstoff sind unterschiedliche Fragestellungen
Zwei Expositionspfade müssen getrennt betrachtet werden.
Interne Wasserstoffversprödung (IHE) betrifft Wasserstoff, der während der Fertigungsprozesse eingebracht wird, einschließlich relevanter Reinigungs- und Beschichtungsvorgänge.
Umgebungsbedingte Wasserstoffversprödung (EHE) betrifft Wasserstoff, der mit der Beanspruchung während des Einsatzes verbunden ist. Je nach Umgebung und Korrosionsprozessen kann Wasserstoff an der Stahloberfläche verfügbar werden, selbst nachdem ein Verbindungselement seine fertigungsseitigen Abnahmeprüfungen bestanden hat.
Die Unterscheidung ist wichtig beim Vergleich von Beschichtungen.
Ein nicht-elektrolytisches Zinklamellensystem kann die mit elektrolytischer Abscheidung verbundene Exposition verringern, sagt aber für sich genommen wenig über eine beschädigte Beschichtung aus, die in einer korrosiven Umgebung betrieben wird. Ebenso belegt eine erfolgreiche Prozessqualifizierung für galvanisch abgeschiedenes Zink keine unbegrenzte Beständigkeit gegen umgebungsbedingte Spannungsrissbildung.
Die Forschungsarbeit von 2026 Wasserstoffpermeation in Zinklamellenbeschichtungen zur Minderung der Wasserstoffversprödung verstehen trägt dazu bei zu erklären, warum Formulierung und korrosionsbedingter Wasserstofftransport Beachtung verdienen. Ihr experimentelles Substrat war jedoch ein interstitiellfreies Stahlblech und keine wärmebehandelte Schraube der SAE-Güteklasse 8. Ihre Ergebnisse dürfen nicht als Produktqualifizierung der Güteklasse 8 oder als gemessene Feldausfallwahrscheinlichkeit dargestellt werden.
Welche Prozesskontrollen und welches Tempern was – und was nicht – belegen können
Bei galvanisch beschichteten hochfesten Verbindungselementen sollte die Bewertung vor dem Galvanikbad beginnen.
Relevante Informationen umfassen das Verfahren der Oberflächenreinigung, ob eine Säurebehandlung angewendet wird, den Abscheidungsweg und ein etwaig festgelegtes Verfahren zur Wasserstoffentspannung. Wo Tempern zur Entspannung erforderlich ist, müssen Zeitpunkt und Bedingungen der geltenden Spezifikation und dem freigegebenen Prozess folgen.
Tempern kann Teil eines qualifizierten Risikominderungsprozesses sein. Es ist kein universelles Mittel, das jedes zuvor wasserstoffexponierte Verbindungselement sicher macht. Das geeignete Verfahren hängt vom Werkstoff und Beschichtungssystem ab, und seine Wirksamkeit muss durch die geltenden Qualifizierungs- und Kontrollanforderungen belegt werden.
Eine nicht belegte Anweisung, alle Schrauben der Güteklasse 8 für eine feste Stundenzahl zu tempern, wäre daher unangemessen.
ASTM F1940 behandelt die Verifizierung der Prozesskontrolle zur Begrenzung der internen Wasserstoffversprödung im Zusammenhang mit der Fertigung. Andere Verfahren, darunter ASTM F519 und ASTM F1624, behandeln definierte Fragestellungen zur Bewertung der Wasserstoffversprödung.
Diese Verfahren sind keine austauschbaren Zertifikate. Eines kann für die Prozesskontrolle relevant sein, ein anderes für eine festgelegte Anfälligkeits- oder Spätbruchbewertung. Die maßgeblichen Anforderungen bestimmen, welche Nachweise erforderlich sind und wie sie anerkannt werden.
Bei einem Fertigungsauftrag sind drei Fragen zu unterscheiden:
- Wurde das Beschichtungsverfahren für die festgelegte Anwendung geeignet qualifiziert?
- Wird das freigegebene Verfahren mit den relevanten Aufzeichnungen und Kontrollen aufrechterhalten?
- Verfügt die gelieferte Charge über die in der Einkaufsspezifikation geforderten Produkt-, Beschichtungs- und Prüfnachweise?
Ein erfolgreiches Ergebnis der Verfahrensqualifizierung liefert nicht automatisch alle erforderlichen Nachweise auf Chargenebene.
Zinklamelle bringt außerdem einen werkstoffbezogenen Aspekt der Verarbeitung mit sich, der nicht übersehen werden sollte: Beim Einbrennen wird das Verbindungselement Wärme ausgesetzt. Temperatur und Dauer sollten vor dem Hintergrund des qualifizierten wärmebehandelten Grundwerkstoffs und einer gegebenenfalls erforderlichen Prüfung der Eigenschaften nach der Beschichtung bewertet werden. Ohne das tatsächliche Einbrennprogramm und die Werkstoffhistorie wäre es nicht gerechtfertigt zu behaupten, die mechanischen Eigenschaften seien unverändert geblieben oder das Einbrennen habe sie beeinträchtigt.
In einer beispielhaften Beschichtungsprüfung bezeichnet ein Lieferant Zinklamelle als wasserstofffrei, nennt aber die Vorbehandlung nicht. Die Vermeidung der elektrolytischen Abscheidung beschreibt nicht jeden vorherigen Verarbeitungsschritt. Fordern Sie die tatsächliche Vorbereitung, den Zustand des Grundwerkstoffs und die Qualifizierungsgrundlage an und bewerten Sie anschließend das verbleibende Risiko. Der Leitfaden zur Wasserstoffversprödung hochfester Verbindungselemente trennt Nachweise zur Prozesskontrolle von einer Beschreibung der Oberflächenbehandlung.
Korrosionsbeständigkeit, Gewindepassung und Montageverhalten
Wasserstoffversprödung ist ein entscheidendes Unterscheidungsmerkmal, aber nicht die einzige Grundlage für die Auswahl einer Beschichtung.
Eine Beschichtung, die ein fertigungsbedingtes Wasserstoffproblem reduziert, kann dennoch ungeeignet sein, wenn sie die Korrosionsanforderungen der Anwendung nicht erfüllt, den Gewindeeingriff beeinträchtigt oder ein unakzeptables Montageverhalten verursacht.
Dies sind getrennte Qualifizierungsfragen.
Die Korrosionsleistung hängt vom Gesamtsystem ab
Zinkhaltige Beschichtungen schützen Stahl durch Mechanismen, die mit der Zusammensetzung der Beschichtung und ihrer Wechselwirkung mit der Umgebung zusammenhängen. Ihre Leistung kann sich je nach Beschichtungsformulierung, Schichtdicke, zusätzlichen Lagen, Oberflächenvorbereitung und Applikationsqualität erheblich unterscheiden.
Deshalb ist der Vergleich einer einfachen galvanisch verzinkten Oberfläche mit einem vollständig spezifizierten Zinklamellensystem mit Schutzdeckbeschichtung nicht zwangsläufig ein Vergleich unter gleichen Bedingungen.
Auch die tatsächliche Exposition verändert, was als ausreichender Schutz gilt. Bewitterung im Freien mit Nässe und Trocknung, Streusalzexposition, Kondensation in geschützten Bereichen und Kontakt mit aggressiven Prozesschemikalien sind keine gleichwertigen Einsatzbedingungen.
Ein Korrosionsbericht eines Lieferanten sollte daher das geprüfte Beschichtungssystem, das relevante Prüfverfahren, das Akzeptanzkriterium und den Zustand der Prüfkörper benennen. Der Bericht sollte auf das spezifizierte Verbindungselement oder eine entsprechend qualifizierte repräsentative Konfiguration anwendbar sein.
Salzsprühtests sind eine häufige Quelle von Missverständnissen. ASTM B117 definiert eine kontrollierte Salznebel-Prüfumgebung, aber die Prüfdauer allein ist keine zuverlässige Umrechnung in die natürliche Nutzungsdauer.
Selbst wenn eine Beschichtung eine längere spezifizierte Laborbelastung übersteht als eine andere, belegt das keine entsprechende Verbesserung in Jahren tatsächlicher Nutzung. Die Interpretation hängt auch davon ab, was gemessen wurde, etwa Korrosionsprodukte der Beschichtung oder Korrosion, die das Stahlsubstrat erreicht.
Für die Beschaffung ist eine Korrosionsleistungsanforderung nur dann sinnvoll, wenn Prüfverfahren und Akzeptanzkriterium klar angegeben sind. "Ausgezeichnete Korrosionsbeständigkeit" ist kein messbarer Ersatz.
Die Beschichtungsdicke kann beeinflussen, ob sich die Gewinde korrekt montieren lassen
Gewinde sind vom Beschichtungsaufbau nicht ausgenommen.
Ein Gewindeverbindungselement muss nach dem Beschichtungsprozess mit seiner spezifizierten Gegenmutter kompatibel bleiben. Die relevanten Maße hängen von der Gewindeform und -klasse, der Beschichtungszugabe, der aufgebrachten Beschichtungsdicke und dem Zustand des Gegenbauteils ab.
Ein Beschichtungssystem, das einer allgemeinen Oberflächenbeschreibung entspricht, kann dennoch ein Problem bei der funktionalen Passung darstellen, wenn die Gewindetoleranzen und Endmaße nicht kontrolliert werden.
Dies ist besonders wichtig, wenn ein Käufer einen vorhandenen Bolzen von galvanisch verzinktem Zink auf Zinklamelle umstellt und dabei die gleiche Mutternspezifikation beibehält.
Die Tatsache, dass die Bolzen dieselbe Nenngewindebezeichnung aufweisen, belegt nicht, dass die beschichteten Baugruppen eine gleichwertige Passung ergeben. Der Käufer sollte die geforderte Maßabnahme nach der Beschichtung sowie die für den Auftrag geltenden Funktionsprüfungen bzw. Paarungsprüfungen verifizieren.
Eine Beschichtungsänderung kann daher eine Bestätigung der Paarungshardware und des Prüfverfahrens erfordern, selbst wenn die zugrunde liegende Bolzenfestigkeitsklasse und die Nennmaße unverändert bleiben.
Reibung beeinflusst das Verhältnis zwischen Drehmoment und Klemmkraft
Decklack, Versiegelung und Schmierstoffsystem einer Beschichtung können die Reibung an Gewinde und Auflageflächen verändern.
Beim Anziehen wird das aufgebrachte Drehmoment teilweise durch Reibung verbraucht und nicht vollständig in Bolzenspannung umgesetzt. Ändern sich die Oberflächenbedingungen, kann sich auch die Klemmkraft ändern, die bei einem ansonsten identischen Anziehverfahren entsteht.
Deshalb können zwei Schrauben der Festigkeitsklasse 8 mit gleichen Abmessungen und gleicher mechanischer Festigkeitsklasse nicht automatisch dieselbe Anziehanweisung erhalten, nur weil beide Oberflächen Zink enthalten.
Zinklamellensysteme können mit reibungsregulierenden Deckbeschichtungen geliefert werden, während galvanisch verzinkte Systeme ebenfalls Schmierstoffe oder Versiegelungen enthalten können. Keiner der beiden Wege hat einen universellen Reibungskoeffizienten.
Eine montageempfindliche Anwendung erfordert die Bestätigung der tatsächlichen Kombination aus Schraube, Mutter, Unterlegscheibe, Beschichtung und Schmierung im Rahmen eines geeigneten zugelassenen Prüf- oder Anziehvalidierungsverfahrens.
ISO 16047 bietet einen Rahmen für Drehmoment-/Klemmkraftprüfungen im angegebenen Geltungsbereich, seine Anwendbarkeit sollte jedoch nicht für jede SAE-Zoll-Baugruppe vorausgesetzt werden. Verfahren und Abnahmekriterien müssen zu den Produkt- und Projektanforderungen passen.
Korrosionsschutz, funktionale Gewindepassung und reproduzierbares Klemmkraftverhalten sollten daher als eigenständige Eigenschaften bewertet werden. Das Bestehen eines Kriteriums beweist nicht die anderen.
Ein hypothetischer Käufer ändert eine freigegebene, galvanisch beschichtete Grade-8-Baugruppe auf eine Zinklamellen-Deckschicht, behält aber seine alte Drehmomentanweisung und Mutter bei. Die Beschichtung kann die Reibung und die endgültige Gewindepassung verändern. Die genaue beschichtete Kombination und die erforderliche Montagevalidierung vor der Freigabe bestätigen. Verwenden Sie Vergleiche von Beschichtungssystemen für Verfahrensfragen, nicht für eine universelle Lebensdauer- oder Klemmkraftprognose.
Auswahl einer Beschichtung für die tatsächlichen Einsatzbedingungen
Eine sinnvolle Beschichtungsentscheidung beginnt mit der Anwendung und arbeitet dann rückwärts zu den Verfahren und Nachweisen, die sie erfüllen können.
Für eine Grade-8-Schraube, deren Werkstoffzustand und festgelegte Anwendung die Einbringung von Wasserstoff zu einem wesentlichen Anliegen machen, ist nichtelektrolytisches Zinklamellensystem ein sinnvoller Kandidat zur Bewertung. Der erwartete Vorteil ist das Fehlen einer elektrolytischen Abscheidung, nicht die Garantie, dass jeder Vorbereitungsschritt oder jede spätere Exposition unschädlich ist.
Vor der Freigabe benötigt der Ingenieur weiterhin das tatsächliche Vorbehandlungsverfahren, die Härtungsbedingungen, die Bezeichnung des Beschichtungssystems und relevante Qualifikationsnachweise. Auch Gewindepassung und Montageverhalten müssen akzeptabel bleiben.
Galvanisch verzinktes Zink kann ein Kandidat bleiben, wenn die anwendbare Spezifikation es zulässt und ein qualifizierter Lieferant eine geeignete Prozesskontrolle, das Risikomanagement für Wasserstoffversprödung und die erforderlichen Abnahmenachweise für den Zustand des Verbindungselements nachweisen kann.
Sind diese Aufzeichnungen nicht verfügbar, würden eine attraktive Oberfläche oder ein niedrigerer Angebotspreis die technische Unsicherheit nicht beseitigen.
Bei einer Anwendung, die von äußerer Korrosionsbelastung dominiert wird, kann die Auswahl stattdessen primär vom vollständigen Beschichtungssystem und seiner nachgewiesenen Leistung unter relevanten Prüfbedingungen abhängen. Zinklamellensysteme können in einer bestimmten qualifizierten Konfiguration Vorteile bieten, aber die Kategorienbezeichnung allein stützt keine universelle Korrosionsleistungs-Rangfolge.
Wo Anzugskonsistenz entscheidend ist, können die ausschlaggebenden Nachweise das qualifizierte Reibungs- oder Drehmoment-Klemmkraft-Verhalten der tatsächlichen beschichteten Baugruppe sein. Eine Beschichtungsänderung, die den Korrosionsschutz verbessert, aber die installierte Klemmkraft verändert, kann nicht einfach akzeptiert werden, ohne das Befestigungsdesign und das Montageverfahren zu berücksichtigen.
Diese Überlegungen lassen sich auf vier bedingte Entscheidungen reduzieren:
| Anwendungspriorität | Auswirkung auf die Beschichtungsauswahl | Vor der Freigabe erforderliche Nachweise |
|---|---|---|
| Wasserstoffeintrag bei der Fertigung minimieren | Ein qualifiziertes nicht-elektrolytisches Verfahren in Betracht ziehen; Vorbehandlung nicht vernachlässigen | Werkstoffzustand, Vorbehandlungsprotokolle, Prozessqualifikation und anwendbare Versprödungskontrollen |
| Ein etabliertes galvanisch abgeschiedenes Finish verwenden | Nur dort als Option beibehalten, wo die Verwendung zulässig und qualifiziert ist | Freigegebenes Beschichtungsverfahren, relevante Wasserstoffkontrollen und Abnahmeprotokolle |
| Anspruchsvolle Korrosionsbeanspruchung erfüllen | Spezifizierte vollständige Beschichtungssysteme vergleichen, nicht allgemeine Finish-Bezeichnungen | Anwendbares Korrosionsprüfverfahren, Abnahmekriterium und Grundlage der Einsatzumgebung |
| Gewindepassung und Anziehverhalten erhalten | Die Beschichtung als Teil des montierten Verbindungselement-Systems verifizieren | Endabmessungen, Gegenstücke, Schmierstoff/Topcoat und relevante Nachweise aus Montagetests |
Keine Zeile genehmigt eine Beschichtung automatisch. Jede legt fest, was nachzuweisen ist, damit diese Auswahl belastbar wird.
Wird ein bereits freigegebenes Teil von Verzinkung auf Zinklamellenbeschichtung umgestellt, ist dies als Substitution des Beschichtungssystems mit Prüfbedarf zu behandeln, nicht lediglich als kosmetische Oberflächenänderung. Die entsprechende Prüfung berücksichtigt dasselbe Werkstoff- und Wärmebehandlungskonzept des Verbindungselements, die neue Prozessroute, Maßauswirkungen, Korrosionsabnahme und etwaige Anziehanforderungen.
Der für die Anwendung verantwortliche Ingenieur muss festlegen, welche Unterschiede eine Requalifizierung oder formale Freigabe nach der maßgeblichen Spezifikation erfordern.
What to Specify and Verify Before Ordering Coated Grade 8 Bolts
Eine Anfrage (RFQ), die nur "Güte-8-Schrauben, verzinkt" angibt, überlässt dem Lieferanten mehrere wichtige Entscheidungen. In einer Anwendung, bei der Wasserstoffversprödung, Korrosion oder kontrolliertes Anziehen eine Rolle spielen, können diese Auslassungen zu nicht vergleichbaren Angeboten oder zu einer gelieferten Beschichtung führen, die für den vorgesehenen Einsatz nicht freigegeben wurde.
Eine praxisgerechte Einkaufsspezifikation sollte die folgenden Angaben enthalten.
Schraubenidentität und mechanische Anforderungen. SAE J429 mit der maßgeblichen Ausgabe, die genaue Schraubenform, Durchmesser, Länge, Gewindebezeichnung und -klasse sowie die relevanten Zeichnungsanforderungen angeben. Wo rückverfolgbare Werkstoff- und mechanische Nachweise gefordert sind, die zugehörige Dokumentation und die Losabnahmegrundlage benennen.
Beschichtungssystem. Geben Sie die zutreffende Beschichtungsnorm und Ausgabe, die Beschichtungsklassifizierung bzw. -bezeichnung, die zusätzliche Behandlung, die Deckbeschichtung bzw. das Schmiermittel sowie die geforderten Oberflächeneigenschaften an. Die Wahl zwischen ASTM F1941/F1941M, ASTM F3393, ISO 4042 oder ISO 10683 sollte den tatsächlichen Produkt- und Projektanforderungen folgen; diese Bezeichnungen sind standardmäßig nicht austauschbar.
Oberflächenvorbereitung und Wasserstoffkontrolle. Legen Sie das zugelassene Vorbereitungs- und Beschichtungsverfahren fest, die für diesen Verbindungselement-Zustand geltenden Anforderungen zur Vermeidung oder Beherrschung von Wasserstoffversprödung sowie die zum Nachweis der Konformität erforderlichen Aufzeichnungen. Wenn Prüfungen, Überwachungen oder Entspannungsbehandlungen festgelegt sind, definieren Sie diese anhand der zutreffenden Anforderung, anstatt ein beliebiges allgemeines Verfahren einzusetzen.
Korrosionsabnahme. Geben Sie die Umgebung oder die Einsatzanforderung an, die die Beschichtungsauswahl bestimmt. Wo Laborprüfungen erforderlich sind, sind Prüfverfahren, Beanspruchungsbedingungen, Bewertungsendpunkt und Abnahmekriterien zu benennen. Ein Prüfbericht ohne vereinbartes Kriterium kann nicht klären, ob die Oberflächenbehandlung geeignet ist.
Gegenstücke und Montage. Anforderungen an Mutter und Unterlegscheibe, Abnahmekriterien für Gewindepassung und Beschichtungsauftrag, Anforderungen an Schmierstoff oder Deckbeschichtung sowie eine erforderliche Montagequalifikation festlegen. Wird die Anzugsvorgabe geregelt, muss sich das geforderte Prüf- oder Nachweisverfahren auf die tatsächliche Verbindungselement-Kombination beziehen.
Prüfung und Rückverfolgbarkeit. Angeben, welche Nachweise mit der Lieferung erwartet werden: zum Beispiel ein Produktkonformitätszertifikat, einschlägige Werkstoff- oder mechanische Prüfberichte, Aufzeichnungen zum Beschichtungsprozess, Qualifikationsnachweise oder festgelegte Prüfergebnisse.
Diese Dokumente dienen unterschiedlichen Zwecken. Ein Werkstoffprüfbericht belegt für sich genommen keine Qualifikation des Beschichtungsprozesses. Ein Beschichtungszertifikat ersetzt nicht die Abnahme der mechanischen Eigenschaften, und ein bestandener Korrosionstest belegt nicht die im montierten Zustand wirkende Klemmkraft.
Zur Verdeutlichung könnte eine beispielhafte Beschaffungsanfrage wie folgt lauten:
SAE J429 Grade 8 Schrauben gemäß der festgelegten Zeichnung und der maßgebenden Ausgabe liefern, mit dem vom Käufer freigegebenen Beschichtungssystem, den Anforderungen an die Gewindepassung und den passenden Gegenstücken. Die zutreffende Beschichtungsbezeichnung, den freigegebenen Prozess und die Nachweise zur Wasserstoffversprödungskontrolle, die Korrosionsabnahmedokumentation sowie die geforderten Chargenrückverfolgbarkeitsunterlagen zur Prüfung vor der Abnahme einreichen.
Dies ist ein hypothetisches RFQ-Framework, kein Angebot, keine freigegebene Projektspezifikation und keine Aussage, dass ein bestimmter Lieferant diese Anforderungen erfüllt.
Der sinnvollste nächste Schritt besteht darin, von jedem potenziellen Lieferanten zwei Dinge zu erhalten: ein präzise definiertes Beschichtungssystem und den Nachweis, dass sein tatsächlicher Prozess für das spezifizierte Verbindungselement und die Anwendung qualifiziert ist.
Erst dann lassen sich Verzinkung und Zinklamellenbeschichtung auf einer gleichwertigen technischen Grundlage vergleichen und nicht anhand der Bezeichnung des Überzugs, des Aussehens oder nicht belegter Leistungsaussagen.
Häufig gestellte Fragen
Ist Zinklamellenbeschichtung automatisch frei von Wasserstoffversprödung?
Nein. Es vermeidet die elektrolytische Abscheidung, jedoch sind Vorbehandlung, Werkstoffanfälligkeit, Verarbeitung und betriebsbedingter Wasserstoff weiterhin zu prüfen.
Garantiert das Backen die Sicherheit von feuerverzinkten Güte-8-Schrauben?
Nein. Sofern erforderlich, ist die Spannungsarmglühung Teil eines festgelegten qualifizierten Prozesses. Sie kann die zutreffenden Prozesskontrollen und Abnahmenachweise nicht ersetzen.
Kann das alte Drehmoment nach einer Beschichtungsänderung beibehalten werden?
Gehen Sie nicht davon aus. Prüfen Sie die endgültige Gewindepassung, die Gegenstücke, die Deckbeschichtung bzw. das Schmiermittel sowie die freigegebenen Anforderungen zur Anzugskontrolle.